EN
 AR
 FR
 DE
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 ID
 LV
 VI
 HU
 MS
 GA
 BE
 YI
 EU
¿Cómo se fabrica el panel de protección radiológica de tungsteno?
La fabricación de paneles de protección radiológica de tungsteno se basa principalmente en el proceso de pulvimetalurgia (el método más maduro y utilizado). Los pasos detallados son los siguientes.:
Proceso principal: metalurgia de polvos
Este proceso es adecuado para la producción en masa de paneles de protección radiológica de tungsteno planos, de gran tamaño o de forma estándar, con ventajas de calidad estable y bajo costo.
Preparación y mezcla de polvo
Selección de materia prima: utilice polvo de tungsteno de alta pureza (pureza ≥99,9%) como material principal y agregue polvos de elementos de aleación (níquel, hierro o cobre) en una proporción del 3% al 15%. El níquel y el hierro actúan como aglutinantes para mejorar las propiedades mecánicas y la maquinabilidad del panel; para escenarios de protección contra la radiación de neutrones, se puede agregar polvo de boro para mejorar la capacidad de absorción de neutrones.
Mezclado uniforme: coloque el polvo mezclado en un mezclador de alta eficiencia y agregue una pequeña cantidad de aglutinante orgánico (p. ej., parafina) para mejorar el rendimiento de unión de las partículas de polvo. Mezcle durante 2 a 4 horas al vacío o con protección de gas inerte para garantizar una distribución uniforme de cada componente.
Moldura
Prensado isostático en frío (CIP): este es el paso de moldeo del núcleo para paneles grandes. Coloque el polvo mezclado en un molde flexible (por ejemplo, un molde de goma) y colóquelo en una prensa isostática fría. Aplique alta presión (100–300 MPa) uniformemente en todas las direcciones para formar un panel en blanco con el tamaño requerido y la densidad inicial (densidad relativa ≥60%).
Prensado por matriz: Para paneles pequeños o delgados, utilice un molde de metal rígido para moldeo por compresión directa, que es más eficiente pero adecuado para formas simples.
Sinterización
Coloque la pieza en bruto prensada en un horno de sinterización en atmósfera de hidrógeno (el hidrógeno se utiliza para evitar la oxidación del polvo de tungsteno). Aumente la temperatura a 1400–1600 °C a una velocidad de calentamiento controlada y manténgala caliente durante 2 a 6 horas.
Durante la sinterización, el aglutinante se volatiliza y las partículas de polvo sufren difusión y unión atómica, logrando la densificación. La densidad relativa del material final puede alcanzar entre el 95% y el 99%, cumpliendo con los requisitos de rendimiento de protección contra la radiación.
Mecanizado de precisión
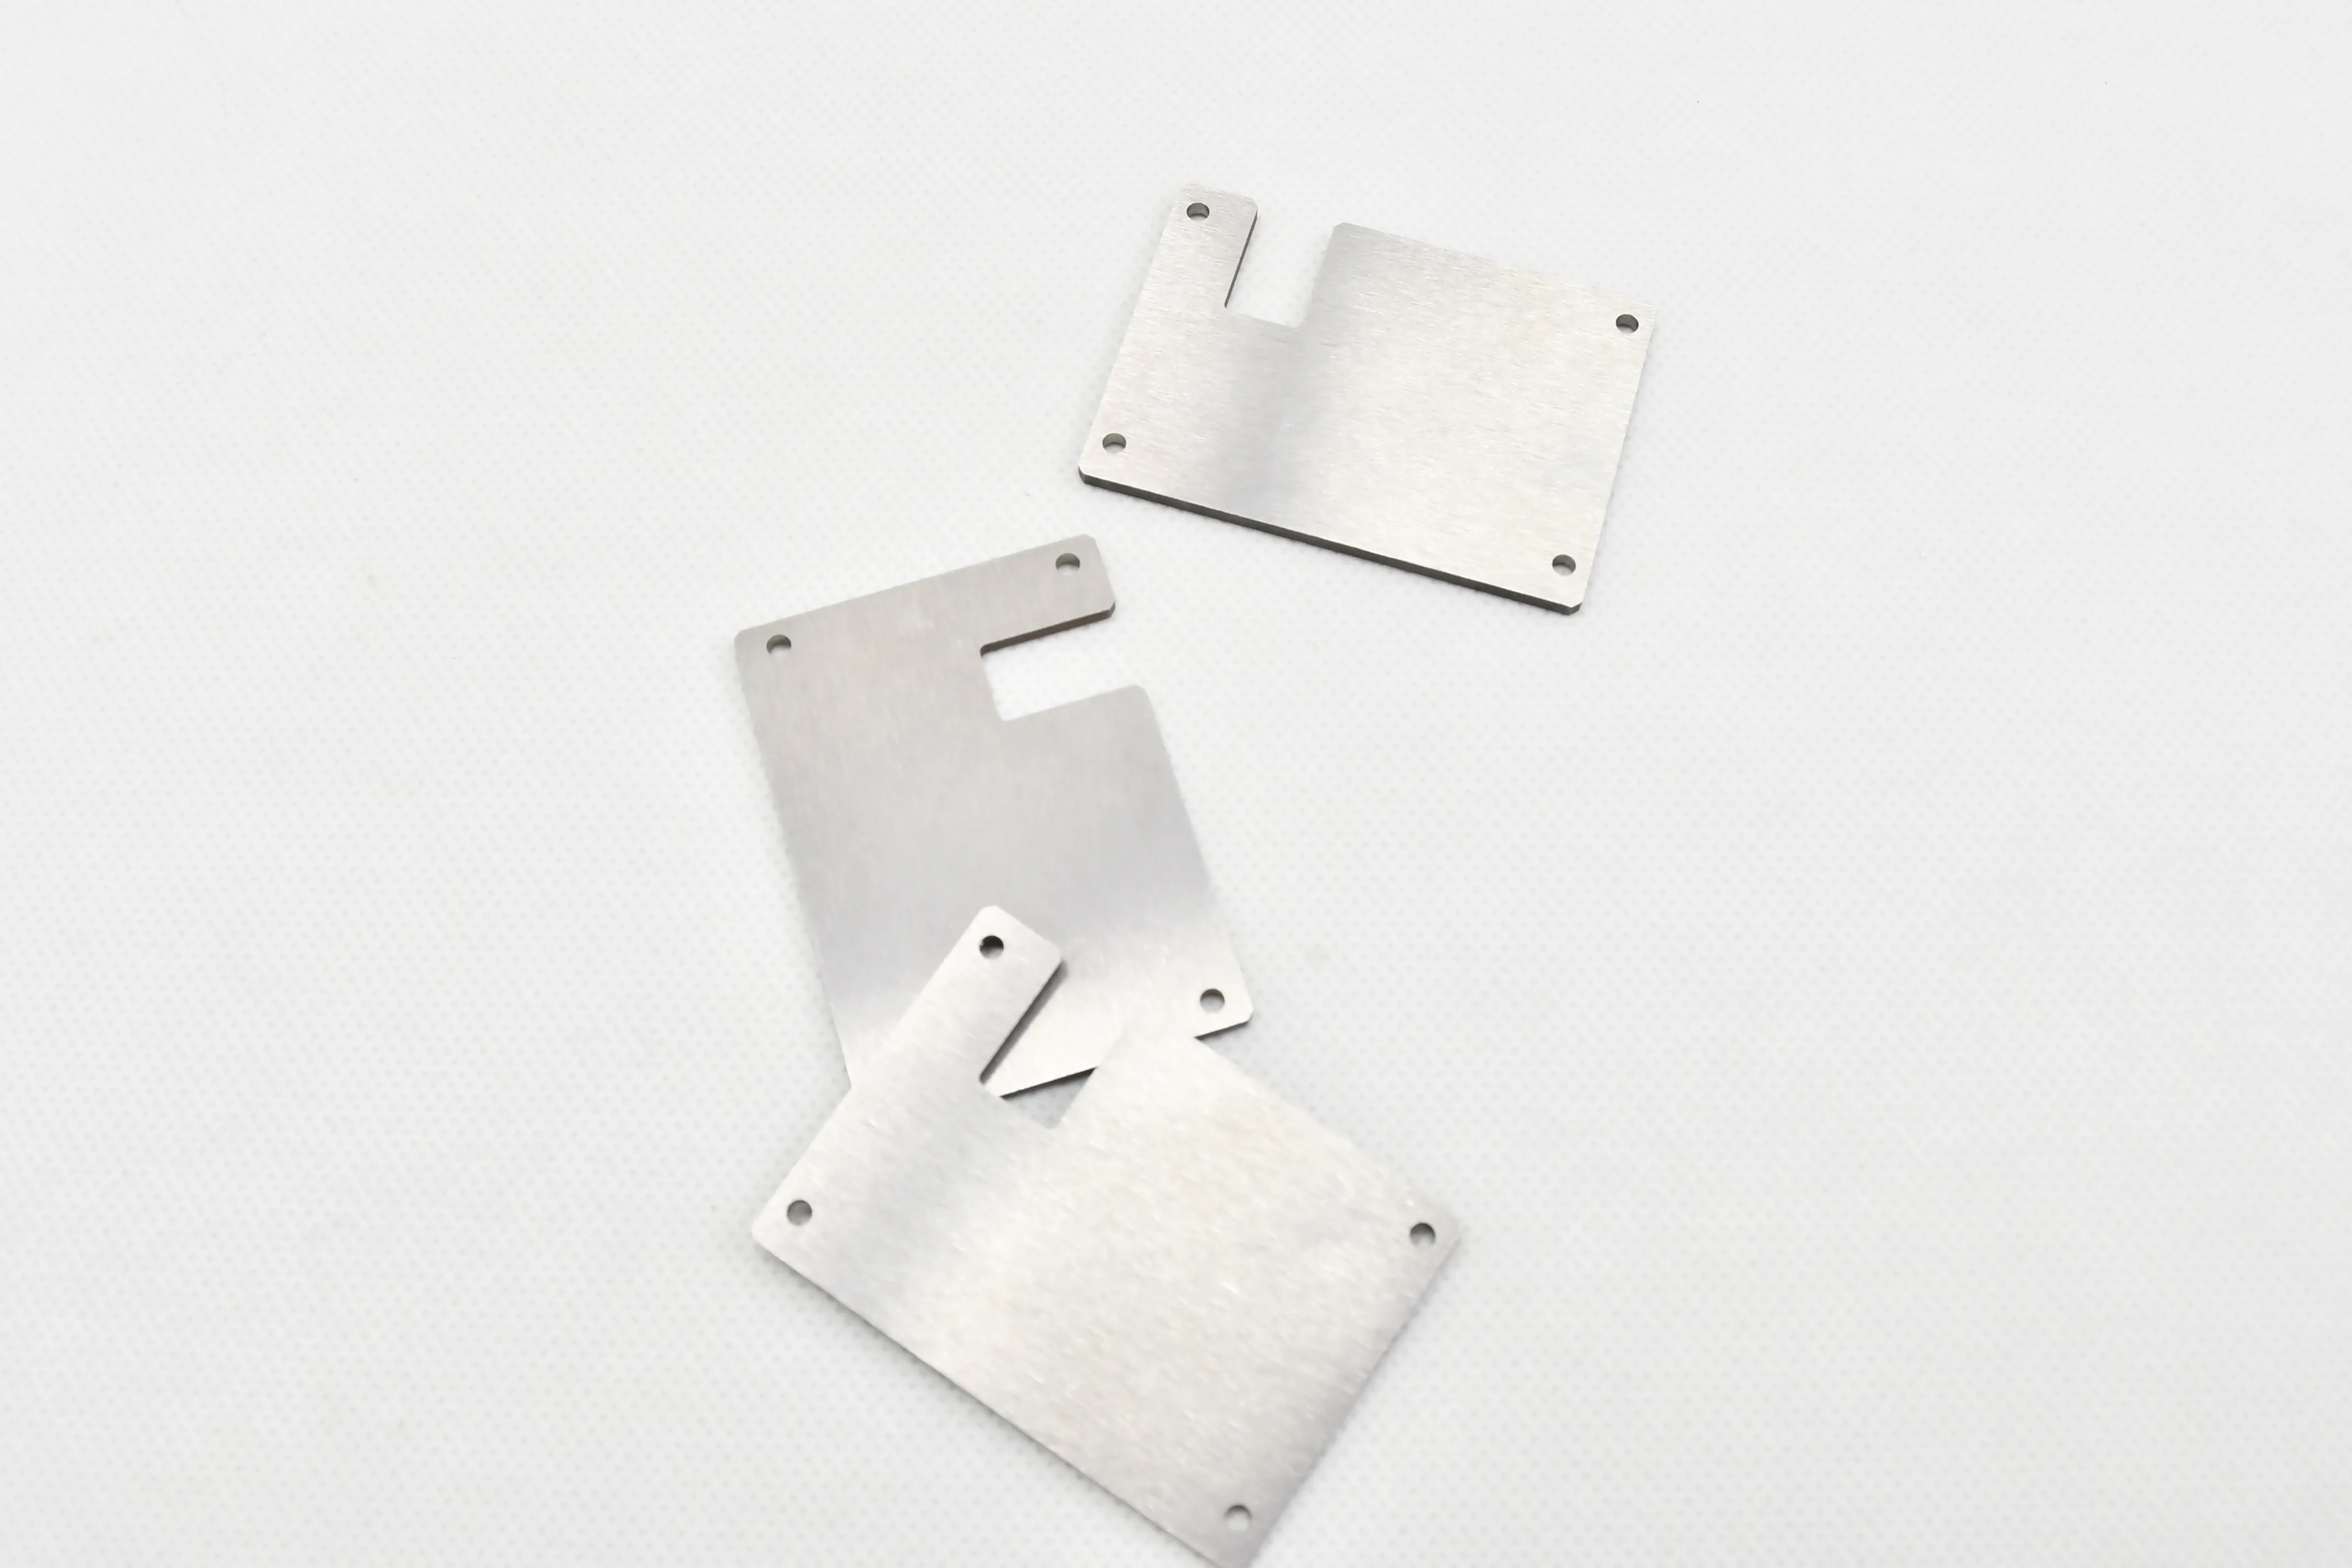
Utilice máquinas de corte CNC, amoladoras y perforadoras para procesar la pieza en bruto sinterizada. La clave es controlar la tolerancia de espesor (±0,1 mm) y la planitud del panel, y procesar los orificios, ranuras o biseles de los bordes de instalación de acuerdo con los dibujos del cliente.
Para los paneles que deben ensamblarse en equipos de protección, el mecanizado de precisión garantiza la precisión de coincidencia de la estructura de conexión.
Tratamiento superficial
Tratamiento anticorrosión: Realizar galvanoplastia (niquelado, cincado) o pasivación en la superficie del panel para mejorar la resistencia a la corrosión y evitar la oxidación en ambientes húmedos.
Pulido de superficies: para paneles utilizados en escenarios de equipos médicos o de precisión, pula la superficie para reducir la rugosidad de la superficie (Ra ≤0,8 μm) y mejorar la calidad de la apariencia.
Inspección de calidad
Indicadores de rendimiento del núcleo de prueba: densidad (16,5–18,5 g/cm³), eficiencia de protección contra la radiación (tasa de atenuación de rayos X/rayos γ de prueba), tolerancia dimensional y resistencia mecánica.
Realizar detección de fugas para aplicaciones de la industria nuclear para garantizar que no haya riesgos de fugas de radiación.